Domain wundhaken.de kaufen?
Wir ziehen mit dem Projekt
wundhaken.de um.
Sind Sie am Kauf der Domain
wundhaken.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain wundhaken.de kaufen?
Wie kann man die Narbenbildung nach einer Verletzung oder Operation minimieren und welche Behandlungsmöglichkeiten gibt es in der Dermatologie, Chirurgie und ästhetischen Medizin?
Um die Narbenbildung nach einer Verletzung oder Operation zu minimieren, ist es wichtig, die Wunde sauber zu halten und sie richtig zu versorgen, um eine Infektion zu vermeiden. In der Dermatologie können topische Behandlungen wie Silikongel oder -pflaster, Kortikosteroide oder Lasertherapie eingesetzt werden, um die Narbenbildung zu reduzieren. In der Chirurgie können Techniken wie die Verwendung von feinen Nähten und die Platzierung der Schnitte entlang der natürlichen Hautfalten helfen, die Narbenbildung zu minimieren. In der ästhetischen Medizin können Behandlungen wie Mikrodermabrasion, chemische Peelings oder die Verwendung von fillergestützten Narbenkorrekturen helfen, das Erscheinungsbild von Narben zu verbessern. **
Wurde die Naht bei der Steißbeinfistel-Operation gezogen?
Ja, bei einer Steißbeinfistel-Operation wird in der Regel eine Naht gesetzt, um die Wunde zu verschließen. Die Naht wird verwendet, um die Hautschichten wieder zusammenzuführen und die Heilung zu fördern. Je nach Größe und Komplexität der Fistel kann die Naht entweder selbstauflösend oder muss nach einigen Wochen entfernt werden. **

Ähnliche Suchbegriffe für Oerlikon
Top-Angebote
Produkte zum Begriff Oerlikon:
-
Stabelektroden Oerlikon SpezialStabelektroden Oerlikon Spezial. Stabelektroden Oerlikon Spezial für un- und niederlegierte Stähle. Gute Spaltüberbrückbarkeit. Für Wurzelschweißungen. Schlacke ist leicht entfernbar. Hervorragende Kaltzähigkeit. Basisch-umhüllte Doppelmantelelektrode mit nichtbasischen Anteilen für Wurzelschweißungen, Zwangspositionen und Spaltüberbrückbarkeit. Die Umhüllungsbestandteile sorgen für exzellente Schweißeigenschaften sowie einen außergewöhnlich richtungsstabilen Lichtbogen. Die Stabelektroden Oerlikon Spezial weisen eine hohe Kaltzähigkeit bis zu -20 °C auf, dies sorgt dafür, dass sie besonders im Stahlbau, der Fertigung und der Montage von Industrie, Handwerk und Rohrleitungsbau gerne angewandt wird. Röntgensicher. Verschweißbar Wechselstrom, stromquellenseitig auf mindestens 65V Leeerlaufspannung achten. Feintropfiger Werkstoffübergang.. Für Betriebstemperaturen von -40 °C bis +450 °C. Wasserstoffkontrolliert. Bei der Wurzelschweißung wird empfohlen, die Elektrode am Minuspol zu verschweißen. Dadurch ist der Lichtbogen gerichteter, so wird das Modellieren an der Wurzel erleichtert und die Empfindlichkeit des Lichtbogens gegen Blaswirkung ist ebenfalls geringer.. Grunddaten von Stabelektroden Oerlikon Spezial. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Spezial. Elektrodentyp: B = basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen von Stabelektroden Oerlikon Spezial. EN ISO: 2560-A: E 38 3 B 12 H10. EN: 499: E 38 3 B 12 H 10. AWS: A5. 1: E7016-H8. Zulassungen von Stabelektroden Oerlikon Spezial. TÜV, DB, CE, ABS. Chemische Zusammensetzung (übliche Werte in %). C - 0.06. Mn - 0.9. Si - 0.7. P - <0.025. S - <0.015. Mechanische Eigenschaften des reinen Schweißgutes von Stabelektroden Oerlikon Spezial. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >25. Kerbschlagarbeit ISO-V (J):. +20 °C = >150. -20 °C = >80. Werkstoffe für Stabelektroden Oerlikon Spezial. S(P)235 – S(P)355; GP240 - GP280; L245 – L360. Lagerung / Rücktrocknung. Trocken lagern. HD<10: Rücktrocknung 300 – 350 °C / 2h, max 5x. Stromart/Polung/Schweißposition. AC; DC+. PA, PB, PC, PD, PE, PF. Lieferform. Art.Nr.. Druchmesser. Länge. A. kg/VE. Stk/VE. VE/Karton. W000287401. 2.0. 350. 55 - 65. 4.2. 330. 3. W000287402. 2.5. 350. 60 - 90. 3.9. 200. 3. W000287408. 2.5. 350. 60 - 90. 2.0. 100. 6. W000287403. 3.2. 350. 95 - 150. 4.1. 125. 3. W000287409. 3.2. 350. 95 - 150. 1.8. 55. 6. W000287404. 3.2. 450. 95 - 150. 5.3. 125. 3. W000287405. 4.0. 450. 140 - 190. 5.2. 80. 3. W000287406. 5.0. 450. 190 - 250. 5.0. 50. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 3.9 kg / 200 Stk · Art.-Nr. W000287402 · EAN W000287402. 3.2 x 350 mm 4.1 kg / 125 Stk · Art.-Nr. W000287403 · EAN W000287403. 3.2 x 450 mm 5.3 kg / 125 Stk · Art.-Nr. W000287404 · EAN W000287404. 4.0 x 450 mm 5.2 kg / 80 Stk · Art.-Nr. W000287405 · EAN W000287405. 5.0 x 450 mm 5 kg / 50 Stk · Art.-Nr. W000287406 · EAN 4028659107495. 2.0 x 350 mm 4.2 kg / 330 Stk · Art.-Nr. W000287401 · EAN W000287401. 2.5 x 350 mm 2 kg / 100 Stk vakuumverpackt · Art.-Nr. W000287408 · EAN 4028659107556. 3.2 x 350 mm 1.8 kg / 55 Stk vakuumverpackt · Art.-Nr. W000287409 · EAN W00028740945,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon CitorexStabelektroden Oerlikon Citorex. Stabelektroden Oerlikon Citorex für un- und niederlegierte Stähle. Schlacke leicht zu entfernen. Gute Wurzelschweißbarkeit. Keine Neigung zum kleben. Rutilbasisch umhüllt. Geeignet für Heftarbeiten. Gute Spaltüberbrückung. Strom tief absenkbar. In vielen Bereichen einsetzbare rutilbasisch-umhüllte Stabelektroden Oerlikon Citorex mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 350 °C geeignet. Besonders anwendbar für röntgensicheres Schweißen von Wurzel-, Füll- und Decklagen im Kessel-, Rohrleitungs- und Behälterbau. Sehr gut beherrschbar in Zwangspositionen. Ruhiger und stabiler Lichtbogen. Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung wird besonders in der Schweißerausbildung geschätzt. Mit geringem Strom verschweißbar.. Die Stabelektrode von Citorex ist durch den niedrigen Si-Gehalt besonders gut für anschließendes Verzinken oder Emaillieren geeignet. Für ein feinschuppigeres Nahtbild kann als Decklage FINCORD benutzt werden.. Blechdicke maximal 16 mm, bei Kehlnähten Blechdicke maximal 30 mm, a-Maß maximal 10 mm.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten Stabelektroden Oerlikon Citorex. Hersteller: Oerlikon. Elektrodentyp: RB = rutil - basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen Stabelektroden Oerlikon Citorex. EN ISO: 2560-A: E 38 2 RB 12. EN: 499: E 38 2 RB 12. AWS: A5.1: E6013. Zulassungen Stabelektroden Oerlikon Citorex. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.2. Mechanische Eigenschaften Stabelektroden Oerlikon Citorex. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >80. -20 °C = >47. Werkstoffe für Stabelektroden Oerlikon Citorex. S(P)235 – S(P)355; GP240; GP280; L210 – L360. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferformen. Artikelnummer. Durchmesser. Länge(mm). Strom(A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). W000287226. 2.0. 250. 50 - 70. 1,4. 150. 6. W000258269. 2.5. 350. 50 - 90. 4,1. 210. 3. W000258270. 3.2. 350. 100 - 150. 4,3. 130. 3. W000258271. 4.0. 350. 140 - 190. 4,5. 90. 3. W000258272. 4.0. 450. 140 - 210. 5,7. 90. 3. W000258273. 5.0. 450. 190 - 280. 5,4. 55. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 4,1 kg / 210 Stk · Art.-Nr. W000258269 · EAN 4028659249836. 3.2 x 350 mm 4,3 kg / 130 Stk · Art.-Nr. W000258270 · EAN 4028659249874. 5.0 x 450 mm 5,4 kg / 55 Stk · Art.-Nr. W000258273 · EAN 402865924996646,81 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon FincordStabelektroden Oerlikon Fincord. Stabelektroden Oerlikon Fincord für un- und niederlegierte Stähle. Spritzerarm – selbstabhebende Schlacke. Flache Hohlkehlnaht. Feinschuppige und saubere Nähte. Wurzelschweißbarkeit bestätigt. Klebefreier Übergang zum Grundwerkstoff. Gut geeignet für Heftarbeiten. In vielen Bereichen einsetzbare dick rutil-umhüllte Stabelektroden Oerlikon Fincord mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 450 °C geeignet. Ruhiger, stabiler Lichtbogen. Geeignet für alle Schweißpositionen außer fallend (2,0 und 2,5mm auch bedingt fallend). Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung.. Einfaches Zünden und Wiederzünden, auch aufgesetzt verschweißbar.. Die Stabelektroden Oerlikon Fincord sind ebenfalls an 220V Lichtnetztransformatoren zu verwenden und bei 42V Schutzspannung verschweißbar. Für röntgensichere Nähte wird zu (auch in Verbindung mit MAG-geschweißten Lagen) Oerlikon FINCORD DB geraten.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Fincord. Elektrodentyp: RR = rutil. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 500-640. Normbezeichnungen. EN ISO: 2560-A: E 42 0 RR 12. EN: 499 - E 42 0 RR 12. AWS: A5.1: E6013. Zulassungen von Stabelektroden Oerlikon Fincord. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.45. Mechanische Eigenschaften des reinen Schweißgutes der Stabelektroden Oerlikon Fincord. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >420. Zugfestigkeit (MPa): 500-640. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >60. -10 °C = >47. Werkstoffe. S(P)235 – S(P)355; GP240; GP280. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferform. Durchmesser. Länge. (mm). Strom. (A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). 1.6. 250. 1,3. 220. 6. 2.0. 350. 50-70. 2.2. 170. 6. 2.0. 350. 50-70. 2,2. 170. 6. 2.5. 250. 65-90. 3,0. 210. 3. 2.5. 350. 4,2. 210. 3. 3.2. 350. 100-140. 4,3. 125. 3. 3.2. 450. 100-150. 5,7. 118. 3. 4.0. 350. 140-210. 4,3. 78. 3. 4.0. 450. 140-210. 5,6. 78. 3. 5.0. 450. 190-280. 5,2. 50. 3. 6.0. 450. 5,0. 33. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.0 x 350 mm 2.2 kg / 170 Stk · Art.-Nr. W000380798 · EAN W000380798. 2.5 x 350 mm 4.2 kg / 210 Stk · Art.-Nr. W000287201 · EAN W000287201. 3.2 x 350 mm 4.3 kg / 125 Stk · Art.-Nr. W000287202 · EAN 4028659103657. 3.2 x 450 mm 5.7 kg / 118 Stk · Art.-Nr. W000287203 · EAN W000287203. 4.0 x 350 mm 4.3 kg / 80 Stk · Art.-Nr. W000287204 · EAN 4028659103718. 4.0 x 450 mm 5.6 kg / 78 Stk · Art.-Nr. W000287205 · EAN 4028659103732. 5.0 x 450 mm 5.2 kg / 50 Stk · Art.-Nr. W000287206 · EAN W00028720643,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon FincordStabelektroden Oerlikon Fincord. Stabelektroden Oerlikon Fincord für un- und niederlegierte Stähle. Spritzerarm – selbstabhebende Schlacke. Flache Hohlkehlnaht. Feinschuppige und saubere Nähte. Wurzelschweißbarkeit bestätigt. Klebefreier Übergang zum Grundwerkstoff. Gut geeignet für Heftarbeiten. In vielen Bereichen einsetzbare dick rutil-umhüllte Stabelektroden Oerlikon Fincord mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 450 °C geeignet. Ruhiger, stabiler Lichtbogen. Geeignet für alle Schweißpositionen außer fallend (2,0 und 2,5mm auch bedingt fallend). Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung.. Einfaches Zünden und Wiederzünden, auch aufgesetzt verschweißbar.. Die Stabelektroden Oerlikon Fincord sind ebenfalls an 220V Lichtnetztransformatoren zu verwenden und bei 42V Schutzspannung verschweißbar. Für röntgensichere Nähte wird zu (auch in Verbindung mit MAG-geschweißten Lagen) Oerlikon FINCORD DB geraten.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Fincord. Elektrodentyp: RR = rutil. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 500-640. Normbezeichnungen. EN ISO: 2560-A: E 42 0 RR 12. EN: 499 - E 42 0 RR 12. AWS: A5.1: E6013. Zulassungen von Stabelektroden Oerlikon Fincord. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.45. Mechanische Eigenschaften des reinen Schweißgutes der Stabelektroden Oerlikon Fincord. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >420. Zugfestigkeit (MPa): 500-640. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >60. -10 °C = >47. Werkstoffe. S(P)235 – S(P)355; GP240; GP280. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferform. Durchmesser. Länge. (mm). Strom. (A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). 1.6. 250. 1,3. 220. 6. 2.0. 350. 50-70. 2.2. 170. 6. 2.0. 350. 50-70. 2,2. 170. 6. 2.5. 250. 65-90. 3,0. 210. 3. 2.5. 350. 4,2. 210. 3. 3.2. 350. 100-140. 4,3. 125. 3. 3.2. 450. 100-150. 5,7. 118. 3. 4.0. 350. 140-210. 4,3. 78. 3. 4.0. 450. 140-210. 5,6. 78. 3. 5.0. 450. 190-280. 5,2. 50. 3. 6.0. 450. 5,0. 33. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.0 x 350 mm 2.2 kg / 170 Stk · Art.-Nr. W000380798 · EAN W000380798. 2.5 x 350 mm 4.2 kg / 210 Stk · Art.-Nr. W000287201 · EAN W000287201. 3.2 x 350 mm 4.3 kg / 125 Stk · Art.-Nr. W000287202 · EAN 4028659103657. 3.2 x 450 mm 5.7 kg / 118 Stk · Art.-Nr. W000287203 · EAN W000287203. 4.0 x 350 mm 4.3 kg / 80 Stk · Art.-Nr. W000287204 · EAN 4028659103718. 4.0 x 450 mm 5.6 kg / 78 Stk · Art.-Nr. W000287205 · EAN 4028659103732. 5.0 x 450 mm 5.2 kg / 50 Stk · Art.-Nr. W000287206 · EAN W00028720647,37 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Was passiert eigentlich, wenn sich eine Naht nach einer Operation öffnet?
Wenn sich eine Naht nach einer Operation öffnet, kann dies zu verschiedenen Komplikationen führen. Es kann zu Blutungen, Infektionen oder einer verzögerten Wundheilung kommen. In einigen Fällen kann eine erneute Operation erforderlich sein, um die Wunde zu schließen und die Heilung zu unterstützen. **
-
Wie sah ein Wundhaken im Mittelalter aus?
Ein Wundhaken im Mittelalter war ein medizinisches Instrument, das verwendet wurde, um Wunden zu öffnen und zu reinigen. Es bestand normalerweise aus einem langen, dünnen Metallstab mit einer Haken- oder Löffelform am Ende. Der Haken wurde in die Wunde eingeführt, um Fremdkörper zu entfernen oder das Gewebe zu manipulieren. **
-
Was ist die Ursache für eine gerissene Naht nach einer Blinddarm-Operation?
Eine gerissene Naht nach einer Blinddarm-Operation kann verschiedene Ursachen haben. Mögliche Gründe sind eine unzureichende Nahttechnik, eine zu hohe Spannung auf der Naht oder eine Infektion im Operationsbereich. Auch eine zu frühe Belastung oder übermäßige körperliche Aktivität nach der Operation können zu einer gerissenen Naht führen. **
-
Welches chirurgische Instrument wird verwendet, um Gewebe präzise zu schneiden und zuzuhalten?
Ein Skalpell wird verwendet, um Gewebe präzise zu schneiden. Eine Pinzette wird verwendet, um das Gewebe zu halten. Ein chirurgischer Faden oder eine Klammer wird verwendet, um das Gewebe zu verschließen. **
Wie verläuft die Wundheilung nach einer Operation, wenn die Naht zeitweise offen ist?
Wenn die Naht nach einer Operation zeitweise offen ist, kann dies die Wundheilung verzögern oder komplizieren. Offene Wunden sind anfälliger für Infektionen und es kann länger dauern, bis sich die Haut wieder schließt. Es ist wichtig, die Wunde sauber zu halten und regelmäßig von einem Arzt überwachen zu lassen, um mögliche Komplikationen frühzeitig zu erkennen und zu behandeln. **
Wie werden Gewebeclips verwendet, um Gewebe während einer Operation zu fixieren?
Gewebeclips werden mit einer speziellen Zange auf das Gewebe gesetzt und dann geschlossen, um das Gewebe sicher zu fixieren. Sie werden häufig verwendet, um Blutgefäße zu verschließen oder Gewebe während einer Operation zu stabilisieren. Nach Abschluss der Operation werden die Clips entweder entfernt oder bleiben im Körper, um das Gewebe dauerhaft zu fixieren. **
Top-Angebote
Produkte zum Begriff Oerlikon:
-
Stabelektroden Oerlikon FincordStabelektroden Oerlikon Fincord. Stabelektroden Oerlikon Fincord für un- und niederlegierte Stähle. Spritzerarm – selbstabhebende Schlacke. Flache Hohlkehlnaht. Feinschuppige und saubere Nähte. Wurzelschweißbarkeit bestätigt. Klebefreier Übergang zum Grundwerkstoff. Gut geeignet für Heftarbeiten. In vielen Bereichen einsetzbare dick rutil-umhüllte Stabelektroden Oerlikon Fincord mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 450 °C geeignet. Ruhiger, stabiler Lichtbogen. Geeignet für alle Schweißpositionen außer fallend (2,0 und 2,5mm auch bedingt fallend). Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung.. Einfaches Zünden und Wiederzünden, auch aufgesetzt verschweißbar.. Die Stabelektroden Oerlikon Fincord sind ebenfalls an 220V Lichtnetztransformatoren zu verwenden und bei 42V Schutzspannung verschweißbar. Für röntgensichere Nähte wird zu (auch in Verbindung mit MAG-geschweißten Lagen) Oerlikon FINCORD DB geraten.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Fincord. Elektrodentyp: RR = rutil. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 500-640. Normbezeichnungen. EN ISO: 2560-A: E 42 0 RR 12. EN: 499 - E 42 0 RR 12. AWS: A5.1: E6013. Zulassungen von Stabelektroden Oerlikon Fincord. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.45. Mechanische Eigenschaften des reinen Schweißgutes der Stabelektroden Oerlikon Fincord. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >420. Zugfestigkeit (MPa): 500-640. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >60. -10 °C = >47. Werkstoffe. S(P)235 – S(P)355; GP240; GP280. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferform. Durchmesser. Länge. (mm). Strom. (A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). 1.6. 250. 1,3. 220. 6. 2.0. 350. 50-70. 2.2. 170. 6. 2.0. 350. 50-70. 2,2. 170. 6. 2.5. 250. 65-90. 3,0. 210. 3. 2.5. 350. 4,2. 210. 3. 3.2. 350. 100-140. 4,3. 125. 3. 3.2. 450. 100-150. 5,7. 118. 3. 4.0. 350. 140-210. 4,3. 78. 3. 4.0. 450. 140-210. 5,6. 78. 3. 5.0. 450. 190-280. 5,2. 50. 3. 6.0. 450. 5,0. 33. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.0 x 350 mm 2.2 kg / 170 Stk · Art.-Nr. W000380798 · EAN W000380798. 2.5 x 350 mm 4.2 kg / 210 Stk · Art.-Nr. W000287201 · EAN W000287201. 3.2 x 350 mm 4.3 kg / 125 Stk · Art.-Nr. W000287202 · EAN 4028659103657. 3.2 x 450 mm 5.7 kg / 118 Stk · Art.-Nr. W000287203 · EAN W000287203. 4.0 x 350 mm 4.3 kg / 80 Stk · Art.-Nr. W000287204 · EAN 4028659103718. 4.0 x 450 mm 5.6 kg / 78 Stk · Art.-Nr. W000287205 · EAN 4028659103732. 5.0 x 450 mm 5.2 kg / 50 Stk · Art.-Nr. W000287206 · EAN W00028720637,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
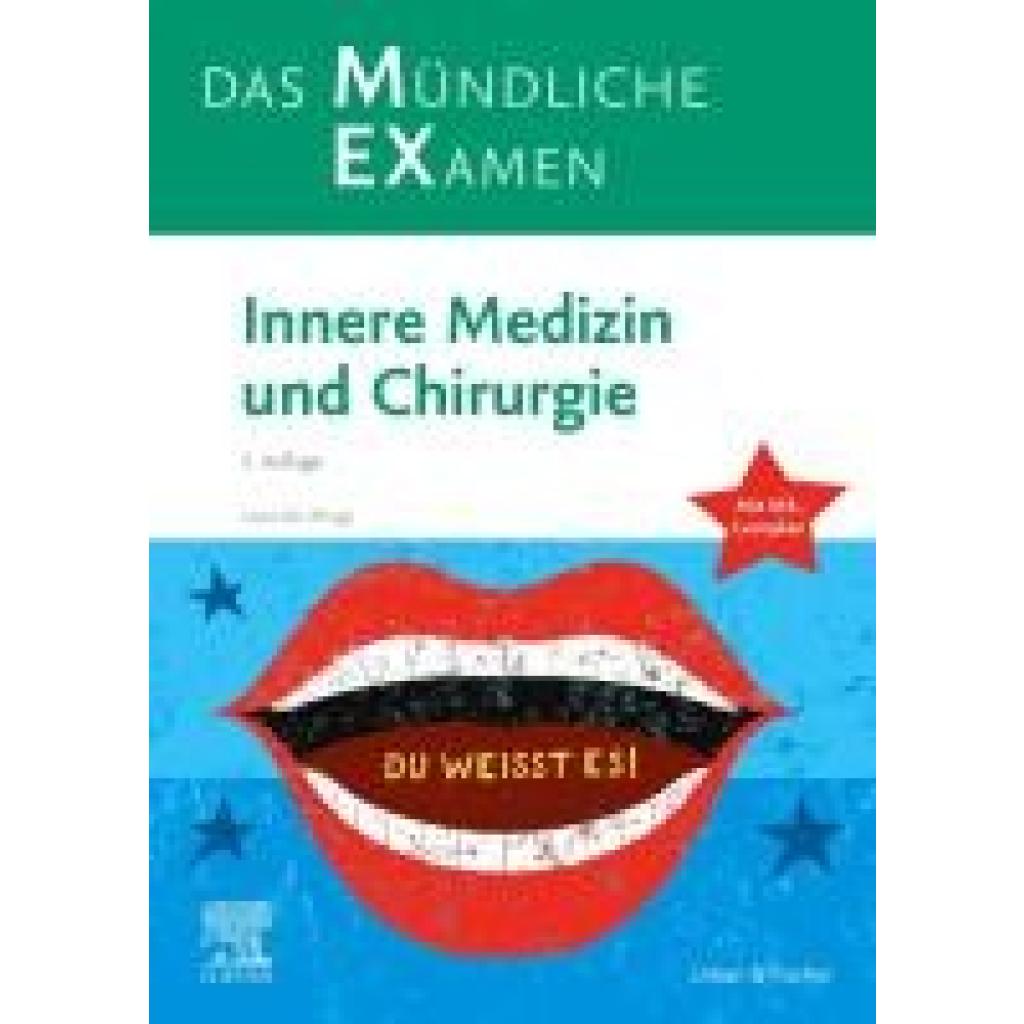
Link, Lisa: MEX Das Mündliche Examen - Innere Medizin und ChirurgieMEX Das Mündliche Examen - Innere Medizin und Chirurgie , mit Lernplan , Reiningungssets > Autopflege & Aufbereitung , Auflage: 5. Auflage, Erscheinungsjahr: 20250115, Autoren: Link, Lisa, Auflage: 25005, Auflage/Ausgabe: 5. Auflage, Seitenzahl/Blattzahl: 554, Abbildungen: 249 farbige Abbildungen, Themenüberschrift: MEDICAL / Internal Medicine, Keyword: Mündliche Prüfung Medizin; 2. Staatsexamen Medizin; M3 Medizin; OSCE; mündlich-praktische Prüfung Medizin; Prüfung Chirurgie; Prüfung Innere Medizin; Prüfungsprotokolle Innere Medizin; Prüfungsprotokolle Chirurgie; Prüfungsvorbereitung Medizin; Fälle Innere Medizin; Fälle Chirurgie; ärztliche Kompetenz; PJ Medizin; Praktisches Jahr Medizin; Fallbuch Innere Medizin; Fallbuch Chirurgie; Staatsexamen Medizin; Masterplan Medizinstudium; Drittes Staatsexamen; Approbationsordnung; Hammerexamen; Patientenkommunikation, Fachschema: Chirurgie~Innere Medizin~Medizin / Innere Medizin~Medizin / Spezialgebiete~Medizin / Studium, Prüfungen, Approbation, Berufe, Fachkategorie: Klinische und Innere Medizin~Medizinische Spezialgebiete, Warengruppe: HC/Medizin/Andere Fachgebiete, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 23, Gewicht: 1080, Produktform: Kartoniert, Genre: Mathematik/Naturwissenschaften/Technik/Medizin,45,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon SpezialStabelektroden Oerlikon Spezial. Stabelektroden Oerlikon Spezial für un- und niederlegierte Stähle. Gute Spaltüberbrückbarkeit. Für Wurzelschweißungen. Schlacke ist leicht entfernbar. Hervorragende Kaltzähigkeit. Basisch-umhüllte Doppelmantelelektrode mit nichtbasischen Anteilen für Wurzelschweißungen, Zwangspositionen und Spaltüberbrückbarkeit. Die Umhüllungsbestandteile sorgen für exzellente Schweißeigenschaften sowie einen außergewöhnlich richtungsstabilen Lichtbogen. Die Stabelektroden Oerlikon Spezial weisen eine hohe Kaltzähigkeit bis zu -20 °C auf, dies sorgt dafür, dass sie besonders im Stahlbau, der Fertigung und der Montage von Industrie, Handwerk und Rohrleitungsbau gerne angewandt wird. Röntgensicher. Verschweißbar Wechselstrom, stromquellenseitig auf mindestens 65V Leeerlaufspannung achten. Feintropfiger Werkstoffübergang.. Für Betriebstemperaturen von -40 °C bis +450 °C. Wasserstoffkontrolliert. Bei der Wurzelschweißung wird empfohlen, die Elektrode am Minuspol zu verschweißen. Dadurch ist der Lichtbogen gerichteter, so wird das Modellieren an der Wurzel erleichtert und die Empfindlichkeit des Lichtbogens gegen Blaswirkung ist ebenfalls geringer.. Grunddaten von Stabelektroden Oerlikon Spezial. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Spezial. Elektrodentyp: B = basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen von Stabelektroden Oerlikon Spezial. EN ISO: 2560-A: E 38 3 B 12 H10. EN: 499: E 38 3 B 12 H 10. AWS: A5. 1: E7016-H8. Zulassungen von Stabelektroden Oerlikon Spezial. TÜV, DB, CE, ABS. Chemische Zusammensetzung (übliche Werte in %). C - 0.06. Mn - 0.9. Si - 0.7. P - <0.025. S - <0.015. Mechanische Eigenschaften des reinen Schweißgutes von Stabelektroden Oerlikon Spezial. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >25. Kerbschlagarbeit ISO-V (J):. +20 °C = >150. -20 °C = >80. Werkstoffe für Stabelektroden Oerlikon Spezial. S(P)235 – S(P)355; GP240 - GP280; L245 – L360. Lagerung / Rücktrocknung. Trocken lagern. HD<10: Rücktrocknung 300 – 350 °C / 2h, max 5x. Stromart/Polung/Schweißposition. AC; DC+. PA, PB, PC, PD, PE, PF. Lieferform. Art.Nr.. Druchmesser. Länge. A. kg/VE. Stk/VE. VE/Karton. W000287401. 2.0. 350. 55 - 65. 4.2. 330. 3. W000287402. 2.5. 350. 60 - 90. 3.9. 200. 3. W000287408. 2.5. 350. 60 - 90. 2.0. 100. 6. W000287403. 3.2. 350. 95 - 150. 4.1. 125. 3. W000287409. 3.2. 350. 95 - 150. 1.8. 55. 6. W000287404. 3.2. 450. 95 - 150. 5.3. 125. 3. W000287405. 4.0. 450. 140 - 190. 5.2. 80. 3. W000287406. 5.0. 450. 190 - 250. 5.0. 50. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 3.9 kg / 200 Stk · Art.-Nr. W000287402 · EAN W000287402. 3.2 x 350 mm 4.1 kg / 125 Stk · Art.-Nr. W000287403 · EAN W000287403. 3.2 x 450 mm 5.3 kg / 125 Stk · Art.-Nr. W000287404 · EAN W000287404. 4.0 x 450 mm 5.2 kg / 80 Stk · Art.-Nr. W000287405 · EAN W000287405. 5.0 x 450 mm 5 kg / 50 Stk · Art.-Nr. W000287406 · EAN 4028659107495. 2.0 x 350 mm 4.2 kg / 330 Stk · Art.-Nr. W000287401 · EAN W000287401. 2.5 x 350 mm 2 kg / 100 Stk vakuumverpackt · Art.-Nr. W000287408 · EAN 4028659107556. 3.2 x 350 mm 1.8 kg / 55 Stk vakuumverpackt · Art.-Nr. W000287409 · EAN W00028740945,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon CitorexStabelektroden Oerlikon Citorex. Stabelektroden Oerlikon Citorex für un- und niederlegierte Stähle. Schlacke leicht zu entfernen. Gute Wurzelschweißbarkeit. Keine Neigung zum kleben. Rutilbasisch umhüllt. Geeignet für Heftarbeiten. Gute Spaltüberbrückung. Strom tief absenkbar. In vielen Bereichen einsetzbare rutilbasisch-umhüllte Stabelektroden Oerlikon Citorex mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 350 °C geeignet. Besonders anwendbar für röntgensicheres Schweißen von Wurzel-, Füll- und Decklagen im Kessel-, Rohrleitungs- und Behälterbau. Sehr gut beherrschbar in Zwangspositionen. Ruhiger und stabiler Lichtbogen. Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung wird besonders in der Schweißerausbildung geschätzt. Mit geringem Strom verschweißbar.. Die Stabelektrode von Citorex ist durch den niedrigen Si-Gehalt besonders gut für anschließendes Verzinken oder Emaillieren geeignet. Für ein feinschuppigeres Nahtbild kann als Decklage FINCORD benutzt werden.. Blechdicke maximal 16 mm, bei Kehlnähten Blechdicke maximal 30 mm, a-Maß maximal 10 mm.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten Stabelektroden Oerlikon Citorex. Hersteller: Oerlikon. Elektrodentyp: RB = rutil - basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen Stabelektroden Oerlikon Citorex. EN ISO: 2560-A: E 38 2 RB 12. EN: 499: E 38 2 RB 12. AWS: A5.1: E6013. Zulassungen Stabelektroden Oerlikon Citorex. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.2. Mechanische Eigenschaften Stabelektroden Oerlikon Citorex. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >80. -20 °C = >47. Werkstoffe für Stabelektroden Oerlikon Citorex. S(P)235 – S(P)355; GP240; GP280; L210 – L360. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferformen. Artikelnummer. Durchmesser. Länge(mm). Strom(A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). W000287226. 2.0. 250. 50 - 70. 1,4. 150. 6. W000258269. 2.5. 350. 50 - 90. 4,1. 210. 3. W000258270. 3.2. 350. 100 - 150. 4,3. 130. 3. W000258271. 4.0. 350. 140 - 190. 4,5. 90. 3. W000258272. 4.0. 450. 140 - 210. 5,7. 90. 3. W000258273. 5.0. 450. 190 - 280. 5,4. 55. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 4,1 kg / 210 Stk · Art.-Nr. W000258269 · EAN 4028659249836. 3.2 x 350 mm 4,3 kg / 130 Stk · Art.-Nr. W000258270 · EAN 4028659249874. 5.0 x 450 mm 5,4 kg / 55 Stk · Art.-Nr. W000258273 · EAN 402865924996646,81 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie kann man die Narbenbildung nach einer Verletzung oder Operation minimieren und welche Behandlungsmöglichkeiten gibt es in der Dermatologie, Chirurgie und ästhetischen Medizin?
Um die Narbenbildung nach einer Verletzung oder Operation zu minimieren, ist es wichtig, die Wunde sauber zu halten und sie richtig zu versorgen, um eine Infektion zu vermeiden. In der Dermatologie können topische Behandlungen wie Silikongel oder -pflaster, Kortikosteroide oder Lasertherapie eingesetzt werden, um die Narbenbildung zu reduzieren. In der Chirurgie können Techniken wie die Verwendung von feinen Nähten und die Platzierung der Schnitte entlang der natürlichen Hautfalten helfen, die Narbenbildung zu minimieren. In der ästhetischen Medizin können Behandlungen wie Mikrodermabrasion, chemische Peelings oder die Verwendung von fillergestützten Narbenkorrekturen helfen, das Erscheinungsbild von Narben zu verbessern. **
-
Wurde die Naht bei der Steißbeinfistel-Operation gezogen?
Ja, bei einer Steißbeinfistel-Operation wird in der Regel eine Naht gesetzt, um die Wunde zu verschließen. Die Naht wird verwendet, um die Hautschichten wieder zusammenzuführen und die Heilung zu fördern. Je nach Größe und Komplexität der Fistel kann die Naht entweder selbstauflösend oder muss nach einigen Wochen entfernt werden. **
-
Was passiert eigentlich, wenn sich eine Naht nach einer Operation öffnet?
Wenn sich eine Naht nach einer Operation öffnet, kann dies zu verschiedenen Komplikationen führen. Es kann zu Blutungen, Infektionen oder einer verzögerten Wundheilung kommen. In einigen Fällen kann eine erneute Operation erforderlich sein, um die Wunde zu schließen und die Heilung zu unterstützen. **
-
Wie sah ein Wundhaken im Mittelalter aus?
Ein Wundhaken im Mittelalter war ein medizinisches Instrument, das verwendet wurde, um Wunden zu öffnen und zu reinigen. Es bestand normalerweise aus einem langen, dünnen Metallstab mit einer Haken- oder Löffelform am Ende. Der Haken wurde in die Wunde eingeführt, um Fremdkörper zu entfernen oder das Gewebe zu manipulieren. **
Ähnliche Suchbegriffe für Oerlikon
-
Stabelektroden Oerlikon FincordStabelektroden Oerlikon Fincord. Stabelektroden Oerlikon Fincord für un- und niederlegierte Stähle. Spritzerarm – selbstabhebende Schlacke. Flache Hohlkehlnaht. Feinschuppige und saubere Nähte. Wurzelschweißbarkeit bestätigt. Klebefreier Übergang zum Grundwerkstoff. Gut geeignet für Heftarbeiten. In vielen Bereichen einsetzbare dick rutil-umhüllte Stabelektroden Oerlikon Fincord mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 450 °C geeignet. Ruhiger, stabiler Lichtbogen. Geeignet für alle Schweißpositionen außer fallend (2,0 und 2,5mm auch bedingt fallend). Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung.. Einfaches Zünden und Wiederzünden, auch aufgesetzt verschweißbar.. Die Stabelektroden Oerlikon Fincord sind ebenfalls an 220V Lichtnetztransformatoren zu verwenden und bei 42V Schutzspannung verschweißbar. Für röntgensichere Nähte wird zu (auch in Verbindung mit MAG-geschweißten Lagen) Oerlikon FINCORD DB geraten.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Fincord. Elektrodentyp: RR = rutil. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 500-640. Normbezeichnungen. EN ISO: 2560-A: E 42 0 RR 12. EN: 499 - E 42 0 RR 12. AWS: A5.1: E6013. Zulassungen von Stabelektroden Oerlikon Fincord. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.45. Mechanische Eigenschaften des reinen Schweißgutes der Stabelektroden Oerlikon Fincord. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >420. Zugfestigkeit (MPa): 500-640. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >60. -10 °C = >47. Werkstoffe. S(P)235 – S(P)355; GP240; GP280. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferform. Durchmesser. Länge. (mm). Strom. (A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). 1.6. 250. 1,3. 220. 6. 2.0. 350. 50-70. 2.2. 170. 6. 2.0. 350. 50-70. 2,2. 170. 6. 2.5. 250. 65-90. 3,0. 210. 3. 2.5. 350. 4,2. 210. 3. 3.2. 350. 100-140. 4,3. 125. 3. 3.2. 450. 100-150. 5,7. 118. 3. 4.0. 350. 140-210. 4,3. 78. 3. 4.0. 450. 140-210. 5,6. 78. 3. 5.0. 450. 190-280. 5,2. 50. 3. 6.0. 450. 5,0. 33. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.0 x 350 mm 2.2 kg / 170 Stk · Art.-Nr. W000380798 · EAN W000380798. 2.5 x 350 mm 4.2 kg / 210 Stk · Art.-Nr. W000287201 · EAN W000287201. 3.2 x 350 mm 4.3 kg / 125 Stk · Art.-Nr. W000287202 · EAN 4028659103657. 3.2 x 450 mm 5.7 kg / 118 Stk · Art.-Nr. W000287203 · EAN W000287203. 4.0 x 350 mm 4.3 kg / 80 Stk · Art.-Nr. W000287204 · EAN 4028659103718. 4.0 x 450 mm 5.6 kg / 78 Stk · Art.-Nr. W000287205 · EAN 4028659103732. 5.0 x 450 mm 5.2 kg / 50 Stk · Art.-Nr. W000287206 · EAN W00028720643,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon FincordStabelektroden Oerlikon Fincord. Stabelektroden Oerlikon Fincord für un- und niederlegierte Stähle. Spritzerarm – selbstabhebende Schlacke. Flache Hohlkehlnaht. Feinschuppige und saubere Nähte. Wurzelschweißbarkeit bestätigt. Klebefreier Übergang zum Grundwerkstoff. Gut geeignet für Heftarbeiten. In vielen Bereichen einsetzbare dick rutil-umhüllte Stabelektroden Oerlikon Fincord mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 450 °C geeignet. Ruhiger, stabiler Lichtbogen. Geeignet für alle Schweißpositionen außer fallend (2,0 und 2,5mm auch bedingt fallend). Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung.. Einfaches Zünden und Wiederzünden, auch aufgesetzt verschweißbar.. Die Stabelektroden Oerlikon Fincord sind ebenfalls an 220V Lichtnetztransformatoren zu verwenden und bei 42V Schutzspannung verschweißbar. Für röntgensichere Nähte wird zu (auch in Verbindung mit MAG-geschweißten Lagen) Oerlikon FINCORD DB geraten.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Fincord. Elektrodentyp: RR = rutil. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 500-640. Normbezeichnungen. EN ISO: 2560-A: E 42 0 RR 12. EN: 499 - E 42 0 RR 12. AWS: A5.1: E6013. Zulassungen von Stabelektroden Oerlikon Fincord. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.45. Mechanische Eigenschaften des reinen Schweißgutes der Stabelektroden Oerlikon Fincord. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >420. Zugfestigkeit (MPa): 500-640. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >60. -10 °C = >47. Werkstoffe. S(P)235 – S(P)355; GP240; GP280. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferform. Durchmesser. Länge. (mm). Strom. (A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). 1.6. 250. 1,3. 220. 6. 2.0. 350. 50-70. 2.2. 170. 6. 2.0. 350. 50-70. 2,2. 170. 6. 2.5. 250. 65-90. 3,0. 210. 3. 2.5. 350. 4,2. 210. 3. 3.2. 350. 100-140. 4,3. 125. 3. 3.2. 450. 100-150. 5,7. 118. 3. 4.0. 350. 140-210. 4,3. 78. 3. 4.0. 450. 140-210. 5,6. 78. 3. 5.0. 450. 190-280. 5,2. 50. 3. 6.0. 450. 5,0. 33. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.0 x 350 mm 2.2 kg / 170 Stk · Art.-Nr. W000380798 · EAN W000380798. 2.5 x 350 mm 4.2 kg / 210 Stk · Art.-Nr. W000287201 · EAN W000287201. 3.2 x 350 mm 4.3 kg / 125 Stk · Art.-Nr. W000287202 · EAN 4028659103657. 3.2 x 450 mm 5.7 kg / 118 Stk · Art.-Nr. W000287203 · EAN W000287203. 4.0 x 350 mm 4.3 kg / 80 Stk · Art.-Nr. W000287204 · EAN 4028659103718. 4.0 x 450 mm 5.6 kg / 78 Stk · Art.-Nr. W000287205 · EAN 4028659103732. 5.0 x 450 mm 5.2 kg / 50 Stk · Art.-Nr. W000287206 · EAN W00028720647,37 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon SpezialStabelektroden Oerlikon Spezial. Stabelektroden Oerlikon Spezial für un- und niederlegierte Stähle. Gute Spaltüberbrückbarkeit. Für Wurzelschweißungen. Schlacke ist leicht entfernbar. Hervorragende Kaltzähigkeit. Basisch-umhüllte Doppelmantelelektrode mit nichtbasischen Anteilen für Wurzelschweißungen, Zwangspositionen und Spaltüberbrückbarkeit. Die Umhüllungsbestandteile sorgen für exzellente Schweißeigenschaften sowie einen außergewöhnlich richtungsstabilen Lichtbogen. Die Stabelektroden Oerlikon Spezial weisen eine hohe Kaltzähigkeit bis zu -20 °C auf, dies sorgt dafür, dass sie besonders im Stahlbau, der Fertigung und der Montage von Industrie, Handwerk und Rohrleitungsbau gerne angewandt wird. Röntgensicher. Verschweißbar Wechselstrom, stromquellenseitig auf mindestens 65V Leeerlaufspannung achten. Feintropfiger Werkstoffübergang.. Für Betriebstemperaturen von -40 °C bis +450 °C. Wasserstoffkontrolliert. Bei der Wurzelschweißung wird empfohlen, die Elektrode am Minuspol zu verschweißen. Dadurch ist der Lichtbogen gerichteter, so wird das Modellieren an der Wurzel erleichtert und die Empfindlichkeit des Lichtbogens gegen Blaswirkung ist ebenfalls geringer.. Grunddaten von Stabelektroden Oerlikon Spezial. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Spezial. Elektrodentyp: B = basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen von Stabelektroden Oerlikon Spezial. EN ISO: 2560-A: E 38 3 B 12 H10. EN: 499: E 38 3 B 12 H 10. AWS: A5. 1: E7016-H8. Zulassungen von Stabelektroden Oerlikon Spezial. TÜV, DB, CE, ABS. Chemische Zusammensetzung (übliche Werte in %). C - 0.06. Mn - 0.9. Si - 0.7. P - <0.025. S - <0.015. Mechanische Eigenschaften des reinen Schweißgutes von Stabelektroden Oerlikon Spezial. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >25. Kerbschlagarbeit ISO-V (J):. +20 °C = >150. -20 °C = >80. Werkstoffe für Stabelektroden Oerlikon Spezial. S(P)235 – S(P)355; GP240 - GP280; L245 – L360. Lagerung / Rücktrocknung. Trocken lagern. HD<10: Rücktrocknung 300 – 350 °C / 2h, max 5x. Stromart/Polung/Schweißposition. AC; DC+. PA, PB, PC, PD, PE, PF. Lieferform. Art.Nr.. Druchmesser. Länge. A. kg/VE. Stk/VE. VE/Karton. W000287401. 2.0. 350. 55 - 65. 4.2. 330. 3. W000287402. 2.5. 350. 60 - 90. 3.9. 200. 3. W000287408. 2.5. 350. 60 - 90. 2.0. 100. 6. W000287403. 3.2. 350. 95 - 150. 4.1. 125. 3. W000287409. 3.2. 350. 95 - 150. 1.8. 55. 6. W000287404. 3.2. 450. 95 - 150. 5.3. 125. 3. W000287405. 4.0. 450. 140 - 190. 5.2. 80. 3. W000287406. 5.0. 450. 190 - 250. 5.0. 50. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 3.9 kg / 200 Stk · Art.-Nr. W000287402 · EAN W000287402. 3.2 x 350 mm 4.1 kg / 125 Stk · Art.-Nr. W000287403 · EAN W000287403. 3.2 x 450 mm 5.3 kg / 125 Stk · Art.-Nr. W000287404 · EAN W000287404. 4.0 x 450 mm 5.2 kg / 80 Stk · Art.-Nr. W000287405 · EAN W000287405. 5.0 x 450 mm 5 kg / 50 Stk · Art.-Nr. W000287406 · EAN 4028659107495. 2.0 x 350 mm 4.2 kg / 330 Stk · Art.-Nr. W000287401 · EAN W000287401. 2.5 x 350 mm 2 kg / 100 Stk vakuumverpackt · Art.-Nr. W000287408 · EAN 4028659107556. 3.2 x 350 mm 1.8 kg / 55 Stk vakuumverpackt · Art.-Nr. W000287409 · EAN W00028740925,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon CitorexStabelektroden Oerlikon Citorex. Stabelektroden Oerlikon Citorex für un- und niederlegierte Stähle. Schlacke leicht zu entfernen. Gute Wurzelschweißbarkeit. Keine Neigung zum kleben. Rutilbasisch umhüllt. Geeignet für Heftarbeiten. Gute Spaltüberbrückung. Strom tief absenkbar. In vielen Bereichen einsetzbare rutilbasisch-umhüllte Stabelektroden Oerlikon Citorex mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 350 °C geeignet. Besonders anwendbar für röntgensicheres Schweißen von Wurzel-, Füll- und Decklagen im Kessel-, Rohrleitungs- und Behälterbau. Sehr gut beherrschbar in Zwangspositionen. Ruhiger und stabiler Lichtbogen. Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung wird besonders in der Schweißerausbildung geschätzt. Mit geringem Strom verschweißbar.. Die Stabelektrode von Citorex ist durch den niedrigen Si-Gehalt besonders gut für anschließendes Verzinken oder Emaillieren geeignet. Für ein feinschuppigeres Nahtbild kann als Decklage FINCORD benutzt werden.. Blechdicke maximal 16 mm, bei Kehlnähten Blechdicke maximal 30 mm, a-Maß maximal 10 mm.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten Stabelektroden Oerlikon Citorex. Hersteller: Oerlikon. Elektrodentyp: RB = rutil - basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen Stabelektroden Oerlikon Citorex. EN ISO: 2560-A: E 38 2 RB 12. EN: 499: E 38 2 RB 12. AWS: A5.1: E6013. Zulassungen Stabelektroden Oerlikon Citorex. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.2. Mechanische Eigenschaften Stabelektroden Oerlikon Citorex. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >80. -20 °C = >47. Werkstoffe für Stabelektroden Oerlikon Citorex. S(P)235 – S(P)355; GP240; GP280; L210 – L360. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferformen. Artikelnummer. Durchmesser. Länge(mm). Strom(A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). W000287226. 2.0. 250. 50 - 70. 1,4. 150. 6. W000258269. 2.5. 350. 50 - 90. 4,1. 210. 3. W000258270. 3.2. 350. 100 - 150. 4,3. 130. 3. W000258271. 4.0. 350. 140 - 190. 4,5. 90. 3. W000258272. 4.0. 450. 140 - 210. 5,7. 90. 3. W000258273. 5.0. 450. 190 - 280. 5,4. 55. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 4,1 kg / 210 Stk · Art.-Nr. W000258269 · EAN 4028659249836. 3.2 x 350 mm 4,3 kg / 130 Stk · Art.-Nr. W000258270 · EAN 4028659249874. 5.0 x 450 mm 5,4 kg / 55 Stk · Art.-Nr. W000258273 · EAN 402865924996647,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was ist die Ursache für eine gerissene Naht nach einer Blinddarm-Operation?
Eine gerissene Naht nach einer Blinddarm-Operation kann verschiedene Ursachen haben. Mögliche Gründe sind eine unzureichende Nahttechnik, eine zu hohe Spannung auf der Naht oder eine Infektion im Operationsbereich. Auch eine zu frühe Belastung oder übermäßige körperliche Aktivität nach der Operation können zu einer gerissenen Naht führen. **
-
Welches chirurgische Instrument wird verwendet, um Gewebe präzise zu schneiden und zuzuhalten?
Ein Skalpell wird verwendet, um Gewebe präzise zu schneiden. Eine Pinzette wird verwendet, um das Gewebe zu halten. Ein chirurgischer Faden oder eine Klammer wird verwendet, um das Gewebe zu verschließen. **
-
Wie verläuft die Wundheilung nach einer Operation, wenn die Naht zeitweise offen ist?
Wenn die Naht nach einer Operation zeitweise offen ist, kann dies die Wundheilung verzögern oder komplizieren. Offene Wunden sind anfälliger für Infektionen und es kann länger dauern, bis sich die Haut wieder schließt. Es ist wichtig, die Wunde sauber zu halten und regelmäßig von einem Arzt überwachen zu lassen, um mögliche Komplikationen frühzeitig zu erkennen und zu behandeln. **
-
Wie werden Gewebeclips verwendet, um Gewebe während einer Operation zu fixieren?
Gewebeclips werden mit einer speziellen Zange auf das Gewebe gesetzt und dann geschlossen, um das Gewebe sicher zu fixieren. Sie werden häufig verwendet, um Blutgefäße zu verschließen oder Gewebe während einer Operation zu stabilisieren. Nach Abschluss der Operation werden die Clips entweder entfernt oder bleiben im Körper, um das Gewebe dauerhaft zu fixieren. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.